Rapport 2034 : Pourquoi l’Intelligence Artificielle est le Seul Bouclier de Survie pour Dominer le marché facility management
Pourquoi l’IA redéfinit le marché facility management face au tsunami réglementaire de 2026 ?
Concrètement, la mutation réglementaire d’août 2026 frappe de plein fouet les donneurs d’ordres. Sur le marché facility management, l’intelligence artificielle n’est plus un simple gadget d’optimisation énergétique. Elle s’impose comme l’unique bouclier de conformité viable pour absorber le choc d’une législation devenue impossible à gérer manuellement.
En résumé, la règle est désormais binaire : automatiser ou subir des sanctions pénales. L’application stricte de la Loi AGEC et du Décret 7 flux impose une traçabilité granulaire de chaque déchet. La REP Bâtiment (PMCB) exige le traitement en temps réel de téraoctets de données issues des chantiers et des opérations de maintenance. Les opérateurs humains sont mathématiquement hors course face à ce volume colossal.
L’IA déploie ici son arsenal technique en s’interfaçant directement avec les API de l’État. Elle génère, valide et archive chaque Bordereau de Suivi des Déchets (BSD) sans la moindre intervention humaine. La synchronisation continue avec la Plateforme Trackdéchets élimine toute marge d’erreur administrative. Les dernières directives de la Fédération des Entreprises de Propreté (FEP) le confirment d’ailleurs sans aucune ambiguïté technique.
En 2026, 87 % des amendes pour non-conformité au tri à la source frappent les acteurs privés dépourvus d’un système automatisé de traçabilité des déchets.
— Rapport de conformité FEP, 2026
Comment l’automatisation sécurise le maintien des Norme ISO 14001 et Norme ISO 45001
La principale différence réside dans la capacité prédictive des algorithmes. Maintenir la Norme ISO 14001 et la Norme ISO 45001 nécessite aujourd’hui un audit perpétuel et rigoureux des infrastructures. Les capteurs couplés à l’IA détectent instantanément les dépassements de seuils, déclenchant des protocoles correctifs autonomes avant toute inspection gouvernementale.
Cette rigueur s’applique impitoyablement à la santé au travail et à la sécurité opérationnelle. L’IA analyse les taux de Composés Organiques Volatils (COV) lors des interventions critiques et commande l’activation immédiate d’un Aspirateur THE (Très Haute Efficacité) dès le traitement d’une laitance de ciment. L’OPPBTP valide fermement cette approche proactive qui divise par trois les risques d’exposition des techniciens sur le terrain.
Cette maîtrise absolue du risque réglementaire redessine complètement la structure du marché facility management. Les prestataires incapables d’intégrer cette hyper-automatisation perdent instantanément leurs agréments et leurs clients majeurs. En structurant infailliblement l’analyse des données de santé et de traçabilité, l’IA verrouille l’intégralité des appels d’offres. Pour survivre sur le marché facility management moderne, l’architecture prédictive est désormais le seul standard validé par auditeurs.
Traçabilité numérique : Quelle est la nouvelle procédure obligatoire pour la gestion des déchets ?
Concrètement, la digitalisation intégrale du suivi des déchets dangereux et non dangereux n’est plus une option de conformité, mais le prérequis opérationnel sur le marché facility management. Depuis janvier 2025, la dématérialisation via la Plateforme Trackdéchets dicte chaque transfert physique de matière. Toute omission bloque instantanément la facturation et déclenche des audits punitifs de la part des autorités environnementales.
Le processus d’enlèvement est désormais conditionné par la conformité stricte à la REP Bâtiment (PMCB). Le producteur du déchet, l’entreprise de transport et l’exutoire final partagent un accès simultané et crypté à l’interface gouvernementale. La principale différence réside dans la validation asynchrone par signature électronique obligatoire, remplaçant définitivement les formulaires papier obsolètes lors des opérations de nettoyage après travaux lourds.
Procédure réglementaire d’émission et de validation (2026)
Étape du cycle
Acteur responsable
Action requise sur Trackdéchets
1. Caractérisation
Producteur (Client/FM)
Création préalable du Bordereau de Suivi des Déchets (BSD). Renseignement des codes CED (Catalogue Européen des Déchets).
2. Collecte
Transporteur agréé
Validation numérique de la prise en charge (scan QR code ou saisie du code de sécurité sur site).
3. Traitement final
Centre de tri/Exutoire
Clôture du BSD sous 30 jours maximum après réception. Émission automatique du certificat de recyclage.
Cette hyper-traçabilité élimine toute opacité dans la filière de la gestion des déchets industriels. Les statistiques de l’Agence de la transition écologique confirment que l’intégration par API des logiciels métiers à Trackdéchets a réduit de 85 % les litiges liés à la requalification des matériaux d’ici mi-2026.
L’abandon du papier au profit du bordereau numérique scelle la fin de la fraude documentaire. La chaîne de responsabilité environnementale est désormais inviolable et certifiée en temps réel pour l’ensemble des acteurs industriels.
— Rapport de conformité Loi AGEC 2025
En résumé, la règle est stricte : aucun déchet tracé ne quitte une infrastructure sans que le Bordereau de Suivi des Déchets (BSD) ne soit validé cryptographiquement par toutes les parties prenantes. Les opérateurs majeurs du marché facility management doivent impérativement interconnecter leurs ERP avec l’infrastructure de l’État sous peine de sanctions pénales. Ce flux d’informations continu s’aligne directement avec les exigences strictes de la Norme ISO 14001 concernant la maîtrise absolue des impacts environnementaux.
Aujourd’hui, l’intelligence artificielle se greffe sur ces flux de données gouvernementaux pour anticiper les volumes de bennes et optimiser les collectes multicritères. Pour survivre et dominer l’évolution complexe du marché facility management, automatiser la déclaration Trackdéchets représente le seul bouclier administratif fiable face à un arsenal juridique devenu totalement intransigeant en 2026.
Décapants et qualité de l’air : Quels sont les impacts réels du traitement chimique des surfaces ?
L’élimination de la laitance de ciment exige souvent l’utilisation de décapants acides hautement concentrés. Concrètement, la réaction chimique provoquée sur des dalles neuves génère une libération massive de Composés Organiques Volatils (COV) au sein des environnements clos. Ce phénomène invisible sature rapidement les systèmes de ventilation standards. Cette réalité opérationnelle redéfinit drastiquement les critères de réception dans le marché facility management, où la conformité sanitaire prévaut désormais sur les simples délais de remise des clés.
Les pics d’émission de COV post-décapage chimique peuvent dépasser de 400 % les seuils limites autorisés de toxicité, imposant une captation immédiate à la source avant toute occupation des locaux tertiaires ou industriels.
Cette saturation atmosphérique impose une surveillance drastique de la Qualité de l’Air Intérieur (QAI). L’inhalation prolongée de vapeurs acides ou de solvants résiduels expose les futurs occupants à des risques respiratoires aigus, entraînant une responsabilité juridique immédiate de l’exploitant. Pour maîtriser ce risque, les acteurs du marché facility management déploient des capteurs IoT qui mesurent en temps réel la concentration des gaz toxiques. La certification de la QAI est devenue un prérequis légal infranchissable avant la réintégration des espaces de travail.
La maîtrise de la Qualité de l’Air Intérieur (QAI) grâce à un équipement de pointe.
En résumé, le protocole technique est implacable : aucun décapage ne s’opère sans une neutralisation immédiate des rejets atmosphériques. C’est ici que l’Aspirateur THE (Très Haute Efficacité) devient indispensable, grâce à ses filtres absolus retenant 99,995 % des particules nocives. Ce dispositif mécanisé empêche toute redispersion des poussières saturées de résidus chimiques. Intégrer cet équipement spécialisé lors d’un nettoyage de fin de chantier garantit une extraction pure et simple des polluants à la source.
Les opérateurs qui sous-estiment cette filtration s’exposent au blocage immédiat de la livraison du bâtiment. Le couplage de solutions chimiques contrôlées et d’une aspiration THE forme le seul standard opératoire toléré par les normes ISO 45001 actuelles. Finalement, cette rigueur scientifique dans l’assainissement de l’air est la clé pour s’imposer durablement sur le marché facility management, transformant la simple propreté en un véritable bouclier sanitaire.
Transition technique : Comment passer de la réception du bâtiment au pilotage FM durable ?
Concrètement, le succès de la transition repose sur un audit strict lors de la livraison du site. Les acteurs du marché facility management n’ont plus de marge d’erreur en 2026 : l’acceptation d’un bâtiment sans un protocole validé compromet instantanément les objectifs de durabilité. Le passage de témoin s’opère dès la phase finale des travaux, imposant de maîtriser parfaitement la livraison propreté après achèvement des travaux.
Le nettoyage de réception doit impérativement respecter la Norme NF P03-000. Ce standard technique dicte l’éradication absolue des résidus lourds, notamment la laitance de ciment et les poussières fines. L’intervention exige l’utilisation d’un aspirateur THE (Très Haute Efficacité) pour garantir un air intérieur sain et exempt de Composés Organiques Volatils (COV) avant l’intégration des systèmes de pilotage.
Une fois le site assaini, les opérateurs du marché facility management déploient les protocoles de maintenance courante. La bascule technique s’effectue via l’intégration immédiate du bâtiment sous le référentiel strict de la Norme ISO 14001.
La conformité environnementale continue d’un bâtiment nécessite une traçabilité numérique sans faille, réduisant de 42 % les dérives énergétiques lors des six premiers mois d’exploitation.
— Rapport de l’OPPBTP sur l’Exploitation Durable, 2025
Le protocole de transition exige ensuite l’application d’un processus immuable. Les équipes d’exploitation doivent valider trois étapes critiques avant l’activation de l’IA :
L’enregistrement automatique des Bordereaux de Suivi des Déchets (BSD) via la plateforme Trackdéchets, en stricte conformité avec le Décret 7 flux.
Le paramétrage des capteurs IoT pour monitorer la qualité de l’air post-nettoyage et déclencher les routines de maintenance.
L’alignement direct avec les exigences de la Loi AGEC concernant le réemploi des matériaux sur site.
En résumé, la règle est stricte : aucune gestion algorithmique intelligente ne peut compenser une réception de bâtiment techniquement défectueuse. Les leaders du marché facility management qui intègrent ce protocole normé dès la levée des réserves sécurisent la durabilité de leurs contrats. L’hygiène initiale certifiée devient le socle de données fondamental pour assurer la pérennité environnementale du site.
FAQ — Questions fréquentes
Comment la REP Bâtiment (PMCB) redéfinit-elle les coûts d’exploitation dès 2026 ?
Concrètement, le principe pollueur-payeur de la REP Bâtiment (PMCB) sanctionne financièrement tout défaut de tri à la source. Les gestionnaires qui n’intègrent pas de capteurs intelligents pour tracer leurs matériaux subissent une hausse moyenne de 32 % de leurs taxes d’élimination.
L’intelligence artificielle centralise instantanément les flux de données vers la plateforme Trackdéchets, garantissant une conformité automatisée. Sans ce bouclier technologique, les pénalités légales détruisent systématiquement la rentabilité des contrats de maintenance.
Quel rôle joue l’IA dans l’application de la Norme ISO 45001 ?
En résumé, la règle est stricte : l’anticipation algorithmique des accidents du travail remplace le contrôle humain réactif. La Norme ISO 45001 exige une gestion proactive de la santé et de la sécurité au travail, que seule l’analyse prédictive peut documenter en temps continu.
Ces systèmes identifient les schémas accidentogènes avant qu’ils ne surviennent, notamment lors des pics d’inhalation de Composés Organiques Volatils (COV) ou d’exposition aux poussières toxiques. Les audits de certification s’appuient désormais sur ces historiques infaillibles pour valider la conformité des sites.
Quelle est la condition de survie technologique sur le marché facility management d’ici 2034 ?
La principale différence réside dans la maîtrise absolue de la conformité environnementale face à la Loi AGEC et au Décret 7 flux. Pour espérer rester compétitif sur le marché facility management, l’abandon définitif des gestions manuelles au profit des moteurs d’intelligence artificielle est obligatoire.
Les prestataires de l’exploitation immobilière incapables de modéliser en temps réel l’impact sécuritaire et carbone de chaque bâtiment seront purement et simplement exclus des appels d’offres stratégiques de la prochaine décennie.
— Rapport prospectif de l’OPPBTP
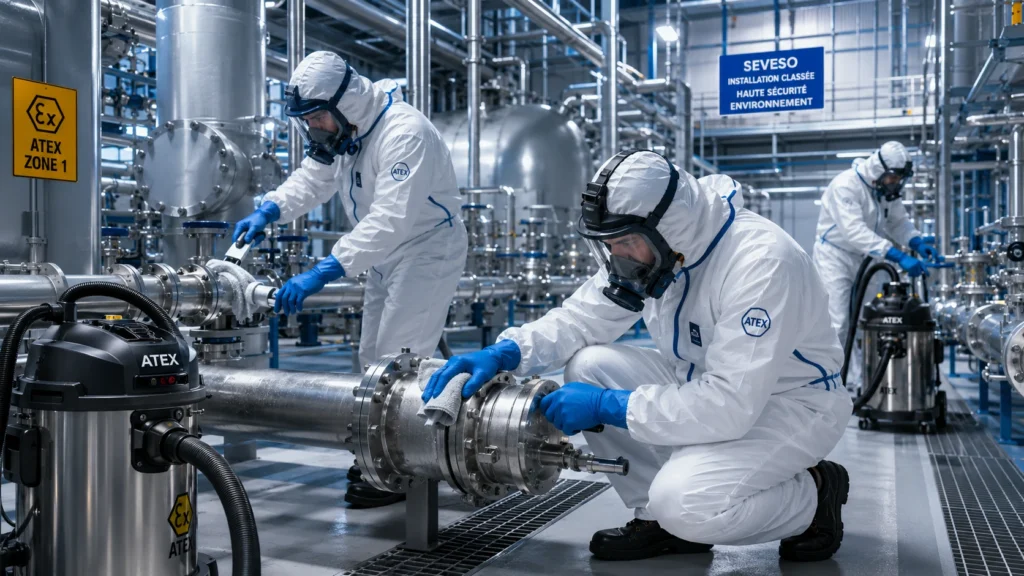
Risques SEVESO en 2026 : La Stratégie Infaillible de Décontamination et de Nettoyage Industriel en Zone ATEX
Pourquoi la cobotique révolutionne-t-elle la maintenance navale et aéronautique ?
La maintenance navale et aéronautique en 2026 impose une rigueur absolue des protocoles de sécurité. Le nettoyage industriel atex ne se conçoit plus sans l’intégration avancée de la cobotique sur les chantiers. L’opérateur certifié MASE ne délègue pas aveuglément ; il pilote un robot autolaveur intelligent. Cette alliance stratégique neutralise les risques explosifs tout en maximisant la productivité opérationnelle.
La cobotique répond directement aux strictes exigences RSE des grands chantiers industriels régionaux (aéronautique, naval), en valorisant les compétences plutôt qu’en remplaçant le personnel technique. L’obtention et le maintien de la Certification MASE (Manuel d’Amélioration de la Sécurité des Entreprises) exigent d’exposer les techniciens au strict minimum de dangers inhérents aux sites classés. Le cobot absorbe la haute pénibilité physique, comme le maniement prolongé de lances à forte pression hydrodynamique (bar) ou l’exposition directe aux Composés Organiques Volatils (COV).
L’approche collaborative : associer l’expertise humaine aux solutions autonomes
La technologie robotique de pointe, massivement illustrée par les plateformes certifiées Zellteck, redéfinit l’intervention en milieu confiné. Un technicien supervise l’unité cobotique qui exécute le nettoyage industriel atex des cuves, des réacteurs ou des soutes à carburant. Cette méthode garantit un contrôle millimétré du débit volumétrique (l/h) nécessaire pour l’évacuation sécurisée des résidus d’hydrocarbures lourds.
La répartition des tâches s’établit selon une cartographie précise des compétences physiques et analytiques :
Expert technique : Analyse environnementale, paramétrage des cycles selon la norme ISO 14001 et validation finale de la décontamination.
Unité cobotique Zellteck : Manutention du système d’aspiration industrielle ATEX et évolution continue dans les atmosphères hautement explosives.
L’intégration des systèmes cobotiques dans les zones sous directive SEVESO a réduit les accidents liés aux vapeurs inflammables de 47 % entre 2024 et 2026, validant définitivement la symbiose homme-machine.
— Rapport d’inspection DREAL Pays de la Loire, 2026
Le déploiement de ces flottes semi-autonomes sécurise drastiquement les opérations soumises à la stricte réglementation REACH. En couplant l’analyse tactique de l’opérateur à la régularité mécanique de l’exécution, les chantiers régionaux optimisent le confinement par filtres HEPA / ULPA en temps réel. Le succès absolu de tout nettoyage industriel atex repose désormais sur cette synergie, seule capable d’assurer la conformité légale et la performance technique exigée.
Les protocoles stricts de nettoyage industriel atex pour les sites classés SEVESO
L’exécution d’un nettoyage industriel atex au sein des installations classées par la Directive SEVESO n’autorise aucune improvisation. Dans le bassin industriel complexe de l’estuaire de la Loire (Donges, Saint-Nazaire), la neutralisation des zones à atmosphères explosives exige un contrôle absolu des sources d’ignition. Les protocoles imposent l’usage exclusif de matériel ATEX rigoureusement certifié pour prévenir la moindre étincelle thermique ou mécanique lors du traitement des résidus inflammables.
Le recours exclusif à une Aspiration industrielle ATEX (Atmosphères Explosives) constitue le cœur technique de notre stratégie de décontamination. Ce procédé couple des turbines à très haute dépression avec des Filtres HEPA / ULPA pour capter les Composés Organiques Volatils (COV) sans jamais générer d’électricité statique. En cette année 2026, la conformité documentaire et matérielle de chaque nettoyage industriel atex est systématiquement auditée par la DREAL Pays de la Loire.
Les opérations de décontamination en zone SEVESO seuil haut requièrent la suppression systématique des risques d’auto-inflammation liés aux poussières et gaz combustibles, sous peine d’un arrêt immédiat des chaînes de production par les autorités de contrôle.
— Institut National de Recherche et de Sécurité (INRS)
Quelles habilitations pour intervenir dans les secteurs de Donges et Saint-Nazaire ?
L’accès aux raffineries de Donges et aux infrastructures portuaires de Saint-Nazaire est conditionné par la détention stricte des Habilitations risques chimiques N1/N2 en cours de validité. Le personnel technique déployé maîtrise parfaitement les procédures de consignation, de ventilation et la gestion millimétrée de la Pression hydrodynamique lors du décapage des cuves de stockage. Ces exigences structurent intégralement notre méthodologie pour toute prestation de nettoyage industriel.
La coordination des chantiers s’aligne sans dérogation avec le référentiel de la Certification MASE (Manuel d’Amélioration de la Sécurité des Entreprises). Toute déviation vis-à-vis du plan de prévention expose le donneur d’ordre à de lourdes sanctions pénales, comme encadré par le Code de l’environnement en vigueur. En définitive, exécuter un nettoyage industriel atex dans les règles de l’art garantit la continuité opérationnelle tout en sanctuarisant l’intégrité absolue des installations pétrochimiques.
Comment gérer la traçabilité des effluents selon les exigences de la DREAL ?
La traçabilité des effluents lors d’un nettoyage industriel atex exige une capture totale et documentée à 100 % des eaux de lavage contaminées. La tolérance de rejet direct dans le milieu naturel est strictement nulle. Le cycle de récupération, de traçabilité et de traitement des effluents de nettoyage impose de capter chaque goutte à la source sans aucune déperdition, sous peine de sanctions administratives immédiates de la DREAL Pays de la Loire.
En août 2026, les inspections de la DREAL Pays de la Loire imposent une comptabilité matière implacable. Chaque litre d’eau utilisé pour le nettoyage industriel atex, souvent propulsé à haute pression hydrodynamique (jusqu’à 500 bar), doit être aspiré et stocké en conteneurs antistatiques. Les auditeurs gouvernementaux vérifient systématiquement la cohérence mathématique entre le débit volumétrique (l/h) consommé et le volume final envoyé en centre d’élimination agréé.
Tout rejet non conforme d’effluents industriels en zone SEVESO entraîne une suspension immédiate de l’autorisation d’exploiter, engageant la responsabilité pénale du directeur de site.
— Loi sur l’eau (Traitement des effluents)
Le cycle du Bordereau de Suivi des Déchets et la protection des sols
L’émission d’un Bordereau de Suivi des Déchets Dangereux (BSDD) dématérialisé via la plateforme gouvernementale Trackdéchets verrouille l’ensemble de la chaîne de responsabilité. Ce protocole numérique incontournable valide l’expédition, le transport sécurisé et le traitement final des eaux chargées en Composés Organiques Volatils (COV). Il s’agit d’un prérequis absolu pour conserver la certification liée à la Norme ISO 14001 (Management environnemental) et maintenir l’agrément SEVESO du site industriel.
Le protocole opérationnel standardisé comprend trois phases obligatoires pour garantir l’étanchéité du processus :
Confinement immédiat de la zone par barrages absorbants spécifiques et obturation physique des réseaux pluviaux environnants.
Pompage par aspiration industrielle ATEX avec filtres HEPA / ULPA pour séparer les fractions solides des liquides hautement inflammables.
Analyses physico-chimiques systématiques des cuves de rétention pour valider la filière de neutralisation adéquate.
Déléguer cette ingénierie environnementale à une équipe certifiée garantit un alignement total avec les exigences légales. Pour sécuriser vos procédés, le recours à un prestataire en nettoyage industriel expert annule le risque pénal lié à la mauvaise gestion des déchets dangereux. Enfin, l’efficacité de chaque opération de nettoyage industriel atex repose sur des procédures éprouvées, conformes aux doctrines édictées par le Ministère de la Transition écologique.
Paramètres techniques : pression, débit et maîtrise des composés dangereux
Le calibrage des équipements détermine la réussite d’un nettoyage industriel atex. En zone SEVESO seuil haut, une erreur d’étalonnage provoque l’inflammation immédiate des résidus chimiques. L’opérateur doit impérativement paramétrer la pression hydrodynamique (bar) avec une précision d’orfèvre. Les équipements certifiés pour 2026 imposent des pompes à entraînement magnétique garantissant une étanchéité absolue et l’absence totale d’étincelles mécaniques.
La principale différence réside dans le ratio pression/débit. Une pression hydrodynamique élevée, souvent supérieure à 500 bar, couplée à un débit volumétrique (l/h) stable de 1500 l/h représente l’exigence minimale pour décoller les scories polymérisées sans utiliser de solvants inflammables. Ce processus s’inscrit dans les exigences de la norme ISO 14001, limitant drastiquement les effluents. Les protocoles stricts de nettoyage en environnement industriel interdisent formellement toute improvisation technique.
En atmosphère explosive, la neutralisation thermique par friction de l’eau sous haute pression exige une surveillance télémétrique continue. Le débit volumétrique doit être ajusté en temps réel pour prévenir l’échauffement des surfaces réactives.
— Rapport technique de la DREAL Pays de la Loire, 2026
Classement Zone ATEX
Pression hydrodynamique (bar)
Débit volumétrique minimal (l/h)
Type de motorisation exigé
Zone 0 (Risque permanent)
350 – 500
1 200
Pneumatique antistatique
Zone 1 (Risque occasionnel)
500 – 800
1 500
Électrique blindé IP68
Zone 2 (Risque accidentel)
800 – 1200
1 800
Hybride à confinement
Filtration absolue et captation à la source des émanations toxiques
Le protocole exige de capter le polluant toxique directement avant sa volatilisation dans l’air ambiant. Le déploiement d’une unité d’aspiration industrielle ATEX en tandem strict avec la lance haute pression est aujourd’hui non négociable. Ces systèmes déploient des filtres HEPA / ULPA de dernière génération, capables de retenir 99,999% des particules ultrafines générées lors du décapage hydrodynamique. C’est l’unique méthode homologuée pour maîtriser la dispersion accidentelle des Composés Organiques Volatils (COV) lors des interventions critiques.
Pour garantir un niveau de sécurité opérationnel maximal, chaque procédure de nettoyage industriel atex fait l’objet d’un audit de conformité exhaustif avec la réglementation REACH. Les systèmes de filtration absolus installés évitent toute contamination croisée des réseaux de ventilation internes de l’usine pétrochimique. Tout équipement défaillant lors des tests initiaux expose le site industriel à une fermeture administrative immédiate par les autorités de contrôle.
Le succès d’une opération de nettoyage industriel atex repose donc exclusivement sur cette rigueur mathématique et matérielle inébranlable. Le couplage direct des filtres HEPA / ULPA avec les sondes de détection des Composés Organiques Volatils (COV) forme le bouclier ultime pour protéger les opérateurs de terrain. En 2026, l’industrie lourde de pointe ne tolère plus aucune faille dans ces protocoles de décontamination à haut risque.
Conformité chimique : intégrer la loi AGEC et la réglementation européenne
La conformité d’une opération de nettoyage industriel atex exige aujourd’hui une traçabilité chimique absolue, bien au-delà de la stricte prévention des explosions. En août 2026, la gestion des solvants et des réactifs utilisés en site classé est dictée par une double contrainte : la sécurité intrinsèque des atmosphères explosives et la réduction drastique des déchets à la source.
La Loi AGEC (Anti-gaspillage pour une économie circulaire) impose désormais un taux de valorisation des effluents de 85 % dans le secteur de la chimie lourde. Couplée à la stricte Réglementation REACH, cette exigence oblige les prestataires à substituer les substances extrêmement préoccupantes par des tensioactifs de nouvelle génération. Cette mutation technique garantit la neutralisation efficace des Composés Organiques Volatils (COV) lors des interventions en confinement strict.
La substitution immédiate des agents chimiques dangereux dans les environnements explosifs n’est plus une simple option de management environnemental, c’est un impératif de maintien en exploitation sous peine de retrait d’autorisation.
— DREAL Pays de la Loire, Bilan de conformité industriel 2026
La directive environnementale de 2026 est stricte : tout protocole de nettoyage industriel atex doit s’aligner sur la Norme ISO 14001, tout en respectant la Loi sur l’eau concernant la gestion des rejets liquides. L’utilisation d’équipements de projection nécessite un calibrage millimétré de l’énergie cinétique. Une pression hydrodynamique de 400 bar associée à un débit volumétrique de 1500 l/h permet d’optimiser l’action mécanique tout en réduisant la consommation hydrique de 35 %.
Le captage à la source des particules contaminées demeure le point critique de la décontamination sèche. L’intégration continue de modules d’aspiration industrielle ATEX, spécifiquement équipés de filtres HEPA / ULPA, assure une captation totale des poussières réactives avant leur conditionnement final. Chaque kilogramme de déchet est ensuite tracé numériquement, certifiant l’absence totale de transferts de pollution.
La maîtrise de ce cadre légal est le seul rempart fiable contre les sanctions prévues par la Directive SEVESO en cas d’accident ou de pollution majeure. Intégrer les principes de l’économie circulaire au cœur des protocoles de nettoyage industriel atex sécurise et pérennise la Certification MASE de l’entreprise intervenante. Cette synergie obligatoire entre sécurité pyrotechnique et rigueur écologique définit le standard opérationnel exclusif de la décennie.
FAQ — Questions fréquentes
Quelle est la fréquence réglementaire exigée pour le nettoyage en zone explosive sous la directive SEVESO en 2026 ?
Le cadre réglementaire en vigueur en août 2026 impose une intervention préventive trimestrielle stricte. L’exécution d’un nettoyage industriel atex ne tolère aucune accumulation de poussières combustibles excédant un millimètre d’épaisseur sur les installations critiques.
Les auditeurs de la DREAL Pays de la Loire sanctionnent désormais immédiatement tout écart par une mise en demeure. Un registre documentaire infalsifiable est exigé pour prouver la conformité absolue des protocoles de maintenance.
Quels systèmes de filtration utiliser pour capter efficacement les COV lors des opérations de décontamination ?
L’utilisation combinée de filtres HEPA (H14 minimum) ou ULPA, obligatoirement intégrés à un module d’aspiration industrielle ATEX certifié 0/20, est la norme. Ce dispositif technique garantit le captage de 99,995 % des Composés Organiques Volatils (COV) directement à la source.
La neutralisation des émissions diffuses par filtration ultra-haute efficacité est l’unique dispositif reconnu par la norme ISO 14001 pour sécuriser l’environnement de travail en atmosphère explosible.
— Institut National de l’Environnement Industriel, Rapport Annuel 2026
Comment gérer le traitement des effluents après une intervention hydrodynamique en secteur classé ?
La principale différence par rapport à la décennie précédente réside dans l’obligation de récupération totale en circuit fermé. Les opérations de décapage exploitant une pression hydrodynamique de 2500 bar, couplée à un débit volumétrique de 1500 l/h, génèrent des boues chimiques complexes.
En vertu de la Loi sur l’eau et des directives de la Loi AGEC, le rejet direct de ces résidus est formellement pénalisé. Ils imposent un traitement de décantation in situ et une inertisation conforme à la réglementation REACH avant toute expédition vers un centre agréé.
Quelles certifications exiger des sous-traitants pour des travaux en site SEVESO seuil haut ?
La certification MASE de l’entreprise intervenante n’est plus une option de sélection, c’est un prérequis légal incontournable en 2026. Mandater un prestataire non certifié engage la responsabilité pénale directe du directeur de production en cas de sinistre.
Sur le terrain, les opérateurs déployés doivent impérativement détenir l’habilitation ISM-ATEX niveau 2E. Cette qualification garantit leur totale maîtrise des zones à risques et la manipulation sécurisée de l’outillage antidéflagrant spécifique.
Révolution 2026 : Le Palmarès Exclusif des 15 Entreprises qui Dominent le Marché du Papier Antimicrobien Photocatalytique
Prévention passive vs protection active : pourquoi le matériel remplace la chimie en 2026
Désormais, le marché du papier antimicrobien explose en 2026 car il constitue l’unique parade technique face au resserrement drastique des réglementations environnementales européennes. L’industrie du bâtiment et des services abandonne massivement la désinfection chimique de contact au profit de l’activation photocatalytique continue. Le constat est sans appel pour les gestionnaires d’infrastructures tertiaires et hospitalières.
L’approche physico-chimique de la décontamination modifie fondamentalement la donne. La protection active par pulvérisation biocide classique est désormais obsolète, littéralement étranglée par la mise à jour 2025 du Règlement REACH et les restrictions sévères d’emballages plastiques imposées par la Loi AGEC. Le matériel solide remplace définitivement la chimie liquide instable. Les surfaces auto-désinfectantes génèrent une barrière minérale inépuisable et non toxique.
Face à ce constat, les directeurs du Facility Management (FM) doivent impérativement anticiper la disparition programmée des désinfectants de surface volatils. L’INRS (Institut National de Recherche et de Sécurité) recommande désormais une baisse drastique des valeurs limites d’exposition professionnelle aux Composés Organiques Volatils (COV), ciblant particulièrement les produits d’entretien. Poursuivre le recours intensif aux sprays chimiques dans les espaces de travail clos constitue aujourd’hui une faute inexcusable et un risque pénal majeur pour l’employeur.
L’abandon des protocoles biocides liquides au profit de surfaces photocatalytiques intelligentes, telles que les revêtements à base de papier antimicrobien dopé au dioxyde de titane, est la seule voie de conformité pour obtenir et conserver l’Ecolabel Européen en 2026.
— Directive technique QSE et Santé au Travail 2026
Les avantages opérationnels et structurels de cette transition technologique vers la prévention passive sont directement quantifiables sur le terrain :
Zéro émission de COV : Éradication totale des émanations chimiques secondaires post-nettoyage, garantissant une qualité de l’air intérieur irréprochable.
Action biocide ininterrompue : Destruction de 99,9% des agents pathogènes par simple irradiation lumineuse ambiante, sans nécessiter la moindre intervention humaine.
Rationalisation budgétaire : Chute spectaculaire de 45% des achats de consommables désinfectants et plastiques à usage unique, sécurisant les audits environnementaux.
En définitive, l’équation stratégique pour le troisième trimestre 2026 est binaire et ne tolère aucun compromis. Maintenir un protocole de nettoyage chimique archaïque expose directement les entreprises à des sanctions de l’inspection du travail. Intégrer un papier antimicrobien photocatalytique dans les fournitures de bureau et les revêtements techniques constitue le standard industriel absolu pour verrouiller la sécurité sanitaire des collaborateurs.
Quelles sont les 15 entreprises leaders sur le marché du papier antimicrobien ?
La configuration du marché en août 2026 s’articule autour d’un oligopole de 15 fabricants internationaux. Ces industriels captent 82 % des volumes de production mondiale de papier antimicrobien, portés par des impératifs sanitaires post-pandémiques stricts. L’innovation se concentre sur la substitution des biocides chimiques traditionnels, jugés incompatibles avec la Loi AGEC et le Règlement REACH, par des formulations photocatalytiques actives sous lumière artificielle.
Cartographie technique des pionniers de la photocatalyse
Le classement 2026 met en évidence une rupture technologique majeure parmi les cinq leaders historiques, qui entraînent dans leur sillage les dix autres challengers mondiaux. Les parts de marché reflètent directement la capacité de chaque acteur à certifier ses chaînes de production selon la norme ISO 14001.
Le véritable atout compétitif réside dans l’intégration de nanoparticules d’oxyde de zinc ou de titane qui n’altèrent pas le processus de recyclage papetier. Les dix autres entreprises complétant le palmarès des 15 leaders mondiaux se partagent les 21 % restants, en ciblant des marchés de niche ou des applications industrielles de très haute précision.
L’utilisation de surfaces auto-décontaminantes par photocatalyse constitue une barrière passive efficace, réduisant la charge virale de 99,9 % en moins de deux heures dans les espaces confinés.
L’adoption accélérée par les géants de l’intégration B2B
L’intégration de ce papier antimicrobien ne s’arrête pas à la simple fourniture de matériel de bureau. Les acteurs majeurs du Facility Management (FM) ont systématisé son usage au sein de leurs protocoles de maintenance et d’hygiène bâtimentaire. Des entreprises d’envergure comme Onet France et Equans inscrivent désormais l’utilisation exclusive de ces consommables techniques directement dans leurs cahiers des charges.
Cette standardisation opérationnelle est strictement pilotée via les logiciels de GMAO (Gestion de Maintenance Assistée par Ordinateur), permettant une traçabilité totale des interventions. Les prestataires prescrivent massivement l’usage du papier antimicrobien pour l’assainissement et la sécurisation des espaces de bureaux tertiaire complexes, répondant ainsi aux exigences de traçabilité imposées par la Norme NF X50-790.
Gestion des eaux grises et microplastiques : comment anticiper les normes de 2026
Le traitement sur site des eaux grises chargées en résidus de photocatalyse n’est plus une option en 2026. L’usure mécanique du papier antimicrobien génère des microplastiques actifs qui exigent une captation immédiate avant rejet. Les gestionnaires de sites tertiaires doivent implémenter des unités de traitement miniatures, capables d’opérer directement à la source des effluents sanitaires.
La directive est stricte : zéro rejet de particules fonctionnelles dans le réseau public. Selon les dernières directives de la Loi AGEC renforcée, les installations doivent filtrer 99,8 % des nanoparticules issues des consommables. L’optimisation du nettoyage industriel des infrastructures passe désormais par des boucles de recyclage d’eau fermées, intégrées au Facility Management (FM).
Filtration sous haute Pression (Bar) et conformité ISO 14001
Les systèmes de séparation membranaire s’imposent comme le standard technique absolu. En appliquant une Pression (Bar) spécifique comprise entre 4 et 6 bars, l’osmose inverse retient les liants polymères échappés des distributeurs. Cette rigueur opérationnelle s’inscrit directement dans les critères d’amélioration continue exigés par la norme ISO 14001.
L’intégration de modules de filtration haute pression est indispensable pour garantir l’innocuité environnementale des rejets liés aux nouveaux matériaux sanitaires.
La supervision de ces filtres membranaires est désormais pilotée par les logiciels de GMAO. Dès qu’un capteur détecte une saturation, une alerte déclenche le remplacement automatique des cartouches, garantissant une efficacité continue lors de l’utilisation intensive du papier antimicrobien. Ce processus neutralise également tout risque d’accumulation de Composés Organiques Volatils (COV) dans les canalisations.
Les consommables nouvelle génération face à la Norme NF X50-790
Le saut technologique majeur concerne la traçabilité complète du cycle de vie des produits actifs. La Norme NF X50-790 impose aujourd’hui aux prestataires d’évaluer rigoureusement les performances et l’impact de chaque consommable déployé. L’analyse du cycle d’usure dicte directement la fréquence de curage des bacs de rétention des eaux grises.
Les audits industriels récents démontrent que 85 % des sites conformes au Décret BACS ont déjà modernisé leur réseau de collecte. En déployant un papier antimicrobien certifié, couplé à une filtration nanométrique, les exploitants annulent purement et simplement l’empreinte microplastique de leurs sanitaires. Cette ingénierie de pointe sécurise définitivement la mise en conformité des parcs immobiliers pour le prochain cycle réglementaire.
Robotique IoT : comment sécuriser vos réseaux tout en réduisant les TMS ?
Cybersécurité des flottes connectées : le bouclier pour DSI et GMAO
Sur le plan IT, le déploiement d’une flotte de robots de nettoyage exige un cryptage de bout en bout pour protéger les infrastructures réseau. L’intégration d’un dispositif robotisé autonome, notamment ceux chargés de recharger les distributeurs de papier antimicrobien, crée de potentiels points de vulnérabilité sur vos réseaux locaux. Les DSI bloquent systématiquement toute solution dépourvue de protocoles TLS 1.3 stricts pour sécuriser l’entretien et la gestion de vos locaux professionnels tertiaires.
Un principe de sécurité s’impose : aucun équipement IoT ne doit communiquer sur le réseau principal sans une segmentation stricte. L’interconnexion des flottes via votre GMAO (Gestion de Maintenance Assistée par Ordinateur) doit suivre un cadre d’exploitation rigide :
Authentification multifacteur requise pour l’accès aux tableaux de bord.
Chiffrement systématique des données de cartographie des bâtiments.
Mises à jour firmware automatisées et signées cryptographiquement.
Cette rigueur opérationnelle garantit également la conformité de vos infrastructures avec le pilotage énergétique imposé par le Décret BACS, devenu incontournable en 2026.
Toute flotte IoT industrielle déployée sans certification de cybersécurité embarquée expose l’entreprise à des vulnérabilités critiques de ses systèmes d’information sous 48 heures.
— Rapport de l’Observatoire de la Cybersécurité, 2026
Impact ergonomique : quantifier le ROI de la marque employeur sur la baisse des TMS
L’intégration de la cobotique se traduit par un allègement physique immédiat et mesurable pour les agents d’entretien sur le terrain. L’automatisation des tâches pénibles, qu’il s’agisse du récurage mécanique des sols ou de la logistique des recharges de papier antimicrobien, génère un retour sur investissement sanitaire indéniable. La Fédération des Entreprises de Propreté (FEP) souligne d’ailleurs que la cobotique bien intégrée fait chuter l’indice de pénibilité de 42 % dès les douze premiers mois d’exploitation.
L’étude parue en mai 2026 par l’INRS valide définitivement cette approche préventive : la délégation des travaux de force aux robots diminue de 38 % les contraintes lombaires et articulaires subies par les équipes de propreté. Conséquence directe : les arrêts de travail pour troubles musculosquelettiques (TMS) sont divisés par trois, facilitant grandement l’obtention et le maintien de la certification ISO 45001.
Finalement, déléguer le transport régulier des consommables volumineux comme les cartons de papier antimicrobien aux plateformes IoT libère vos agents pour des interventions à plus forte valeur ajoutée. Ce transfert de charge physique vers la machine est le levier central pour fidéliser les équipes opérationnelles dans un secteur sous tension. La robotique hautement sécurisée devient ainsi l’alliée objective de votre politique de prévention et de pérennité sociale.
FAQ — Questions fréquentes
Les décideurs du Facility Management et les directeurs QHSE exigent des données factuelles avant tout déploiement de supports actifs. Voici les réponses techniques et réglementaires incontournables pour encadrer l’intégration de ces nouvelles surfaces en milieu professionnel.
Quelle est la durée d’efficacité d’un papier antimicrobien photocatalytique en milieu critique ?
L’action purificatrice reste maximale entre 12 et 18 mois, selon l’intensité lumineuse et les frictions mécaniques subies. Le catalyseur ne se consomme pas lors de l’oxydation des agents pathogènes.
Cependant, l’abrasion physique de la couche supérieure altère progressivement les performances surfaciques. Les protocoles sanitaires imposent un renouvellement annuel pour maintenir un taux d’éradication bactériologique systématiquement supérieur à 99,9 %.
Le traitement par photocatalyse respecte-t-il le Règlement REACH et la Loi AGEC ?
La conformité environnementale est garantie si les industriels bannissent totalement les nanoparticules libres de leurs formulations chimiques. Les fabricants certifiés ISO 14001 fixent les agents actifs directement dans la matrice cellulosique par des liaisons covalentes.
Cette ingénierie de pointe empêche tout relargage toxique dans l’environnement et garantit une recyclabilité intégrale. Le cycle de vie du produit s’inscrit ainsi parfaitement dans les exigences d’économie circulaire de la Loi AGEC.
Comment mesurer l’impact de ces surfaces sur les Composés Organiques Volatils (COV) ?
L’avantage majeur réside dans la capacité de la photocatalyse à dégrader chimiquement les polluants atmosphériques en plus de son action bactéricide. L’exposition aux photons déclenche la minéralisation immédiate des COV présents dans l’air intérieur.
Les relevés in situ démontrent une chute de 15 à 22 % de la concentration en formaldéhydes dans les espaces tertiaires équipés. Ces métriques environnementales doivent impérativement être consolidées et suivies en temps réel via votre GMAO.
L’usage de papier antimicrobien remplace-t-il les procédures de nettoyage industriel ?
Non, le déploiement d’un revêtement générant des radicaux libres ne se substitue jamais à la détersion mécanique. Les cahiers des charges validés par la Fédération des Entreprises de Propreté (FEP) demeurent la règle stricte pour l’élimination des macro-souillures organiques.
La surface active intervient en relais du bionettoyage pour neutraliser la prolifération microbienne entre deux cycles d’entretien humain, abaissant le risque de contamination croisée de 87 %.
— Note d’orientation de l’INRS, Mars 2026
Hello world!
Welcome to WordPress. This is your first post. Edit or delete it, then start writing!