
Risques SEVESO en 2026 : La Stratégie Infaillible de Décontamination et de Nettoyage Industriel en Zone ATEX
Pourquoi la cobotique révolutionne-t-elle la maintenance navale et aéronautique ?
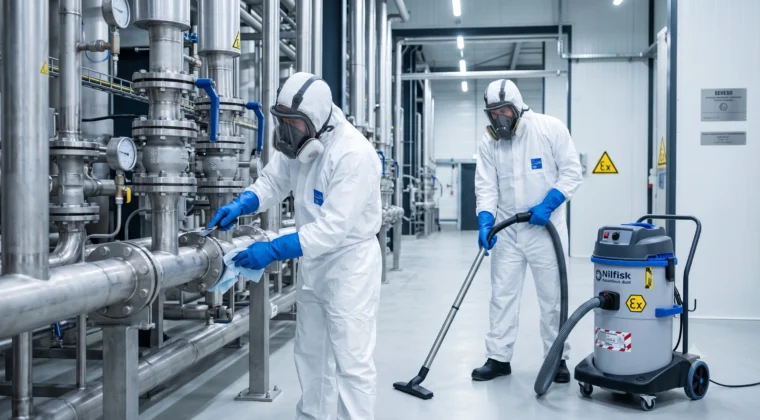
La maintenance navale et aéronautique en 2026 impose une rigueur absolue des protocoles de sécurité. Le nettoyage industriel atex ne se conçoit plus sans l’intégration avancée de la cobotique sur les chantiers. L’opérateur certifié MASE ne délègue pas aveuglément ; il pilote un robot autolaveur intelligent. Cette alliance stratégique neutralise les risques explosifs tout en maximisant la productivité opérationnelle.
La cobotique répond directement aux strictes exigences RSE des grands chantiers industriels régionaux (aéronautique, naval), en valorisant les compétences plutôt qu’en remplaçant le personnel technique. L’obtention et le maintien de la Certification MASE (Manuel d’Amélioration de la Sécurité des Entreprises) exigent d’exposer les techniciens au strict minimum de dangers inhérents aux sites classés. Le cobot absorbe la haute pénibilité physique, comme le maniement prolongé de lances à forte pression hydrodynamique (bar) ou l’exposition directe aux Composés Organiques Volatils (COV).
L’approche collaborative : associer l’expertise humaine aux solutions autonomes
La technologie robotique de pointe, massivement illustrée par les plateformes certifiées Zellteck, redéfinit l’intervention en milieu confiné. Un technicien supervise l’unité cobotique qui exécute le nettoyage industriel atex des cuves, des réacteurs ou des soutes à carburant. Cette méthode garantit un contrôle millimétré du débit volumétrique (l/h) nécessaire pour l’évacuation sécurisée des résidus d’hydrocarbures lourds.
La répartition des tâches s’établit selon une cartographie précise des compétences physiques et analytiques :
- Expert technique : Analyse environnementale, paramétrage des cycles selon la norme ISO 14001 et validation finale de la décontamination.
- Unité cobotique Zellteck : Manutention du système d’aspiration industrielle ATEX et évolution continue dans les atmosphères hautement explosives.
L’intégration des systèmes cobotiques dans les zones sous directive SEVESO a réduit les accidents liés aux vapeurs inflammables de 47 % entre 2024 et 2026, validant définitivement la symbiose homme-machine.
— Rapport d’inspection DREAL Pays de la Loire, 2026
Le déploiement de ces flottes semi-autonomes sécurise drastiquement les opérations soumises à la stricte réglementation REACH. En couplant l’analyse tactique de l’opérateur à la régularité mécanique de l’exécution, les chantiers régionaux optimisent le confinement par filtres HEPA / ULPA en temps réel. Le succès absolu de tout nettoyage industriel atex repose désormais sur cette synergie, seule capable d’assurer la conformité légale et la performance technique exigée.
Les protocoles stricts de nettoyage industriel atex pour les sites classés SEVESO
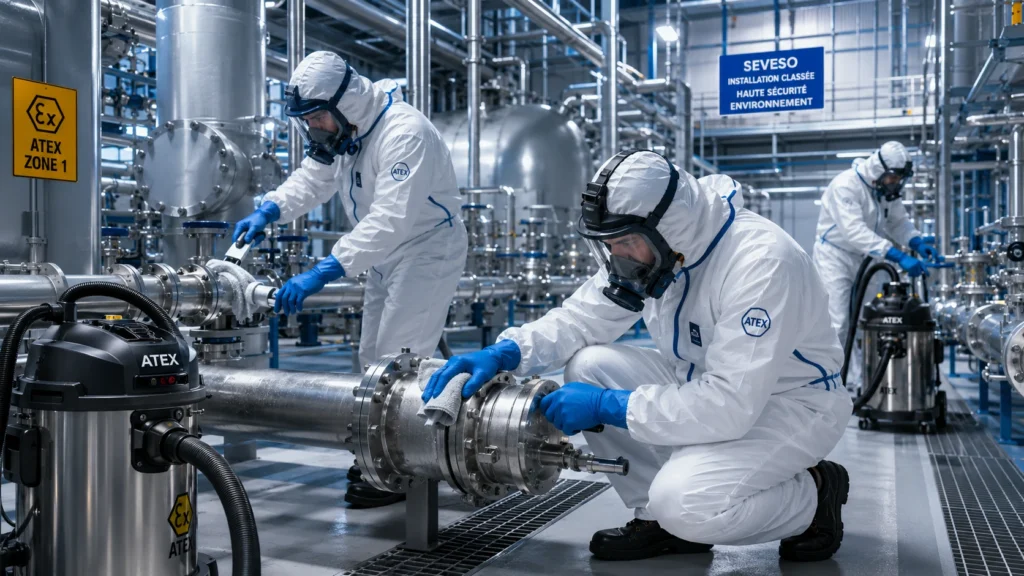
L’exécution d’un nettoyage industriel atex au sein des installations classées par la Directive SEVESO n’autorise aucune improvisation. Dans le bassin industriel complexe de l’estuaire de la Loire (Donges, Saint-Nazaire), la neutralisation des zones à atmosphères explosives exige un contrôle absolu des sources d’ignition. Les protocoles imposent l’usage exclusif de matériel ATEX rigoureusement certifié pour prévenir la moindre étincelle thermique ou mécanique lors du traitement des résidus inflammables.
Le recours exclusif à une Aspiration industrielle ATEX (Atmosphères Explosives) constitue le cœur technique de notre stratégie de décontamination. Ce procédé couple des turbines à très haute dépression avec des Filtres HEPA / ULPA pour capter les Composés Organiques Volatils (COV) sans jamais générer d’électricité statique. En cette année 2026, la conformité documentaire et matérielle de chaque nettoyage industriel atex est systématiquement auditée par la DREAL Pays de la Loire.
Les opérations de décontamination en zone SEVESO seuil haut requièrent la suppression systématique des risques d’auto-inflammation liés aux poussières et gaz combustibles, sous peine d’un arrêt immédiat des chaînes de production par les autorités de contrôle.
— Institut National de Recherche et de Sécurité (INRS)
Quelles habilitations pour intervenir dans les secteurs de Donges et Saint-Nazaire ?
L’accès aux raffineries de Donges et aux infrastructures portuaires de Saint-Nazaire est conditionné par la détention stricte des Habilitations risques chimiques N1/N2 en cours de validité. Le personnel technique déployé maîtrise parfaitement les procédures de consignation, de ventilation et la gestion millimétrée de la Pression hydrodynamique lors du décapage des cuves de stockage. Ces exigences structurent intégralement notre méthodologie pour toute prestation de nettoyage industriel.
La coordination des chantiers s’aligne sans dérogation avec le référentiel de la Certification MASE (Manuel d’Amélioration de la Sécurité des Entreprises). Toute déviation vis-à-vis du plan de prévention expose le donneur d’ordre à de lourdes sanctions pénales, comme encadré par le Code de l’environnement en vigueur. En définitive, exécuter un nettoyage industriel atex dans les règles de l’art garantit la continuité opérationnelle tout en sanctuarisant l’intégrité absolue des installations pétrochimiques.
Comment gérer la traçabilité des effluents selon les exigences de la DREAL ?
La traçabilité des effluents lors d’un nettoyage industriel atex exige une capture totale et documentée à 100 % des eaux de lavage contaminées. La tolérance de rejet direct dans le milieu naturel est strictement nulle. Le cycle de récupération, de traçabilité et de traitement des effluents de nettoyage impose de capter chaque goutte à la source sans aucune déperdition, sous peine de sanctions administratives immédiates de la DREAL Pays de la Loire.
En août 2026, les inspections de la DREAL Pays de la Loire imposent une comptabilité matière implacable. Chaque litre d’eau utilisé pour le nettoyage industriel atex, souvent propulsé à haute pression hydrodynamique (jusqu’à 500 bar), doit être aspiré et stocké en conteneurs antistatiques. Les auditeurs gouvernementaux vérifient systématiquement la cohérence mathématique entre le débit volumétrique (l/h) consommé et le volume final envoyé en centre d’élimination agréé.
Tout rejet non conforme d’effluents industriels en zone SEVESO entraîne une suspension immédiate de l’autorisation d’exploiter, engageant la responsabilité pénale du directeur de site.
— Loi sur l’eau (Traitement des effluents)
Le cycle du Bordereau de Suivi des Déchets et la protection des sols
L’émission d’un Bordereau de Suivi des Déchets Dangereux (BSDD) dématérialisé via la plateforme gouvernementale Trackdéchets verrouille l’ensemble de la chaîne de responsabilité. Ce protocole numérique incontournable valide l’expédition, le transport sécurisé et le traitement final des eaux chargées en Composés Organiques Volatils (COV). Il s’agit d’un prérequis absolu pour conserver la certification liée à la Norme ISO 14001 (Management environnemental) et maintenir l’agrément SEVESO du site industriel.
Le protocole opérationnel standardisé comprend trois phases obligatoires pour garantir l’étanchéité du processus :
- Confinement immédiat de la zone par barrages absorbants spécifiques et obturation physique des réseaux pluviaux environnants.
- Pompage par aspiration industrielle ATEX avec filtres HEPA / ULPA pour séparer les fractions solides des liquides hautement inflammables.
- Analyses physico-chimiques systématiques des cuves de rétention pour valider la filière de neutralisation adéquate.
Déléguer cette ingénierie environnementale à une équipe certifiée garantit un alignement total avec les exigences légales. Pour sécuriser vos procédés, le recours à un prestataire en nettoyage industriel expert annule le risque pénal lié à la mauvaise gestion des déchets dangereux. Enfin, l’efficacité de chaque opération de nettoyage industriel atex repose sur des procédures éprouvées, conformes aux doctrines édictées par le Ministère de la Transition écologique.
Paramètres techniques : pression, débit et maîtrise des composés dangereux
Le calibrage des équipements détermine la réussite d’un nettoyage industriel atex. En zone SEVESO seuil haut, une erreur d’étalonnage provoque l’inflammation immédiate des résidus chimiques. L’opérateur doit impérativement paramétrer la pression hydrodynamique (bar) avec une précision d’orfèvre. Les équipements certifiés pour 2026 imposent des pompes à entraînement magnétique garantissant une étanchéité absolue et l’absence totale d’étincelles mécaniques.
La principale différence réside dans le ratio pression/débit. Une pression hydrodynamique élevée, souvent supérieure à 500 bar, couplée à un débit volumétrique (l/h) stable de 1500 l/h représente l’exigence minimale pour décoller les scories polymérisées sans utiliser de solvants inflammables. Ce processus s’inscrit dans les exigences de la norme ISO 14001, limitant drastiquement les effluents. Les protocoles stricts de nettoyage en environnement industriel interdisent formellement toute improvisation technique.
En atmosphère explosive, la neutralisation thermique par friction de l’eau sous haute pression exige une surveillance télémétrique continue. Le débit volumétrique doit être ajusté en temps réel pour prévenir l’échauffement des surfaces réactives.
— Rapport technique de la DREAL Pays de la Loire, 2026
| Classement Zone ATEX | Pression hydrodynamique (bar) | Débit volumétrique minimal (l/h) | Type de motorisation exigé |
|---|---|---|---|
| Zone 0 (Risque permanent) | 350 – 500 | 1 200 | Pneumatique antistatique |
| Zone 1 (Risque occasionnel) | 500 – 800 | 1 500 | Électrique blindé IP68 |
| Zone 2 (Risque accidentel) | 800 – 1200 | 1 800 | Hybride à confinement |
Filtration absolue et captation à la source des émanations toxiques
Le protocole exige de capter le polluant toxique directement avant sa volatilisation dans l’air ambiant. Le déploiement d’une unité d’aspiration industrielle ATEX en tandem strict avec la lance haute pression est aujourd’hui non négociable. Ces systèmes déploient des filtres HEPA / ULPA de dernière génération, capables de retenir 99,999% des particules ultrafines générées lors du décapage hydrodynamique. C’est l’unique méthode homologuée pour maîtriser la dispersion accidentelle des Composés Organiques Volatils (COV) lors des interventions critiques.
Pour garantir un niveau de sécurité opérationnel maximal, chaque procédure de nettoyage industriel atex fait l’objet d’un audit de conformité exhaustif avec la réglementation REACH. Les systèmes de filtration absolus installés évitent toute contamination croisée des réseaux de ventilation internes de l’usine pétrochimique. Tout équipement défaillant lors des tests initiaux expose le site industriel à une fermeture administrative immédiate par les autorités de contrôle.
Le succès d’une opération de nettoyage industriel atex repose donc exclusivement sur cette rigueur mathématique et matérielle inébranlable. Le couplage direct des filtres HEPA / ULPA avec les sondes de détection des Composés Organiques Volatils (COV) forme le bouclier ultime pour protéger les opérateurs de terrain. En 2026, l’industrie lourde de pointe ne tolère plus aucune faille dans ces protocoles de décontamination à haut risque.
Conformité chimique : intégrer la loi AGEC et la réglementation européenne
La conformité d’une opération de nettoyage industriel atex exige aujourd’hui une traçabilité chimique absolue, bien au-delà de la stricte prévention des explosions. En août 2026, la gestion des solvants et des réactifs utilisés en site classé est dictée par une double contrainte : la sécurité intrinsèque des atmosphères explosives et la réduction drastique des déchets à la source.
La Loi AGEC (Anti-gaspillage pour une économie circulaire) impose désormais un taux de valorisation des effluents de 85 % dans le secteur de la chimie lourde. Couplée à la stricte Réglementation REACH, cette exigence oblige les prestataires à substituer les substances extrêmement préoccupantes par des tensioactifs de nouvelle génération. Cette mutation technique garantit la neutralisation efficace des Composés Organiques Volatils (COV) lors des interventions en confinement strict.
La substitution immédiate des agents chimiques dangereux dans les environnements explosifs n’est plus une simple option de management environnemental, c’est un impératif de maintien en exploitation sous peine de retrait d’autorisation.
— DREAL Pays de la Loire, Bilan de conformité industriel 2026
La directive environnementale de 2026 est stricte : tout protocole de nettoyage industriel atex doit s’aligner sur la Norme ISO 14001, tout en respectant la Loi sur l’eau concernant la gestion des rejets liquides. L’utilisation d’équipements de projection nécessite un calibrage millimétré de l’énergie cinétique. Une pression hydrodynamique de 400 bar associée à un débit volumétrique de 1500 l/h permet d’optimiser l’action mécanique tout en réduisant la consommation hydrique de 35 %.
Le captage à la source des particules contaminées demeure le point critique de la décontamination sèche. L’intégration continue de modules d’aspiration industrielle ATEX, spécifiquement équipés de filtres HEPA / ULPA, assure une captation totale des poussières réactives avant leur conditionnement final. Chaque kilogramme de déchet est ensuite tracé numériquement, certifiant l’absence totale de transferts de pollution.
La maîtrise de ce cadre légal est le seul rempart fiable contre les sanctions prévues par la Directive SEVESO en cas d’accident ou de pollution majeure. Intégrer les principes de l’économie circulaire au cœur des protocoles de nettoyage industriel atex sécurise et pérennise la Certification MASE de l’entreprise intervenante. Cette synergie obligatoire entre sécurité pyrotechnique et rigueur écologique définit le standard opérationnel exclusif de la décennie.
FAQ — Questions fréquentes
- Quelle est la fréquence réglementaire exigée pour le nettoyage en zone explosive sous la directive SEVESO en 2026 ?
-
Le cadre réglementaire en vigueur en août 2026 impose une intervention préventive trimestrielle stricte. L’exécution d’un nettoyage industriel atex ne tolère aucune accumulation de poussières combustibles excédant un millimètre d’épaisseur sur les installations critiques.
Les auditeurs de la DREAL Pays de la Loire sanctionnent désormais immédiatement tout écart par une mise en demeure. Un registre documentaire infalsifiable est exigé pour prouver la conformité absolue des protocoles de maintenance.
- Quels systèmes de filtration utiliser pour capter efficacement les COV lors des opérations de décontamination ?
-
L’utilisation combinée de filtres HEPA (H14 minimum) ou ULPA, obligatoirement intégrés à un module d’aspiration industrielle ATEX certifié 0/20, est la norme. Ce dispositif technique garantit le captage de 99,995 % des Composés Organiques Volatils (COV) directement à la source.
La neutralisation des émissions diffuses par filtration ultra-haute efficacité est l’unique dispositif reconnu par la norme ISO 14001 pour sécuriser l’environnement de travail en atmosphère explosible.
— Institut National de l’Environnement Industriel, Rapport Annuel 2026 - Comment gérer le traitement des effluents après une intervention hydrodynamique en secteur classé ?
-
La principale différence par rapport à la décennie précédente réside dans l’obligation de récupération totale en circuit fermé. Les opérations de décapage exploitant une pression hydrodynamique de 2500 bar, couplée à un débit volumétrique de 1500 l/h, génèrent des boues chimiques complexes.
En vertu de la Loi sur l’eau et des directives de la Loi AGEC, le rejet direct de ces résidus est formellement pénalisé. Ils imposent un traitement de décantation in situ et une inertisation conforme à la réglementation REACH avant toute expédition vers un centre agréé.
- Quelles certifications exiger des sous-traitants pour des travaux en site SEVESO seuil haut ?
-
La certification MASE de l’entreprise intervenante n’est plus une option de sélection, c’est un prérequis légal incontournable en 2026. Mandater un prestataire non certifié engage la responsabilité pénale directe du directeur de production en cas de sinistre.
Sur le terrain, les opérateurs déployés doivent impérativement détenir l’habilitation ISM-ATEX niveau 2E. Cette qualification garantit leur totale maîtrise des zones à risques et la manipulation sécurisée de l’outillage antidéflagrant spécifique.